Nantong Yunju New material Technology Co., Ltd.
is China Sideskap i marmor Suppliers and Sideskap i marmor Manufacturers, located in Haian, Jiangsu — the cradle of Jianghai Civilization. Established in 2021, the company specializes in the R&D, production, sales, and service of ultra-thin stone. As a modern innovative enterprise, it occupies a land area of 60 mu and is committed to delivering superior stone solutions to the market, supported by strong in-house R&D capabilities and advanced production techniques.
Selskapet har flere oppfinnelses- og bruksmodellpatenter, og har samlet et erfarent team av tekniske og ledelsesmessige fagfolk. Kjerneteamet inkluderer 6 spesialiserte tynnsteinsteknikere, 50 dyktige arbeidere, 5 kvalitetskontrollspesialister, 6 produksjonsledere og 5 salgsrepresentanter, som gir solid menneskelig støtte for produktutvikling, produksjon og ende-til-ende kvalitetssikring.
Utstyrt med over 30 sett med spesialmaskiner, har vi etablert en strømlinjeformet og effektiv produksjonsprosess fra råblokker til ferdige produkter. I løpet av drøyt to års drift har vår årlige produksjonskapasitet nådd cirka 300 000 kvadratmeter. Vi har blitt den utpekte steinleverandøren for mer enn 20 nasjonale og internasjonale møbelprodusenter. I tillegg har vi etablert stabile partnerskap med en rekke designinstitutter og dekorasjonsfirmaer, som leverer høykvalitets ultratynne stein- og marmorkomposittmaterialer til en rekke nøkkelprosjekter.
Sideskap i marmor Suppliers
-
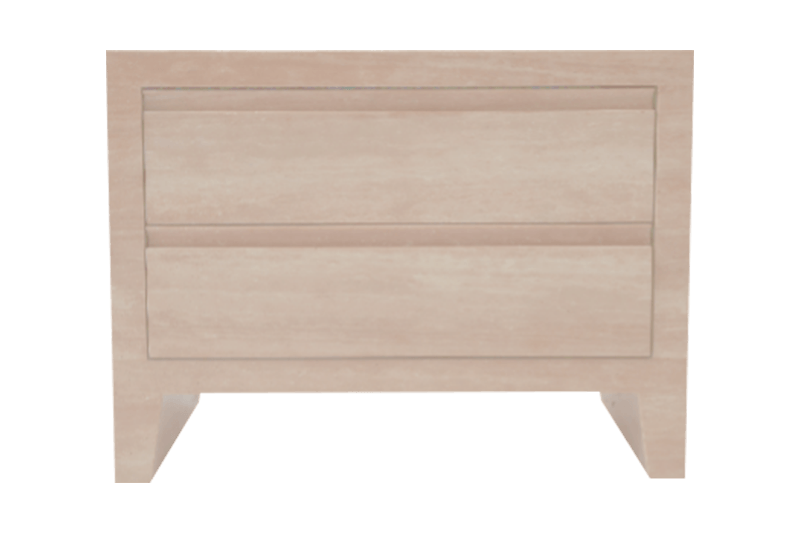 Lysebrun skuffemarmorskap
Produktfunksjoner Materiale: Konstruert av marmorplater og ...
-
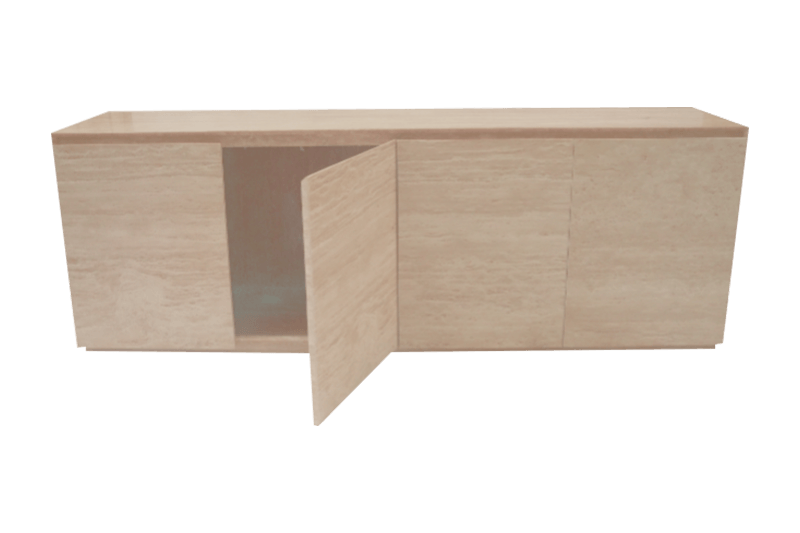 Lysebrun minimalistisk lavmarmorskap
Materiale: Konstruert av marmorplater og komposittpaneler, er marmo...
-
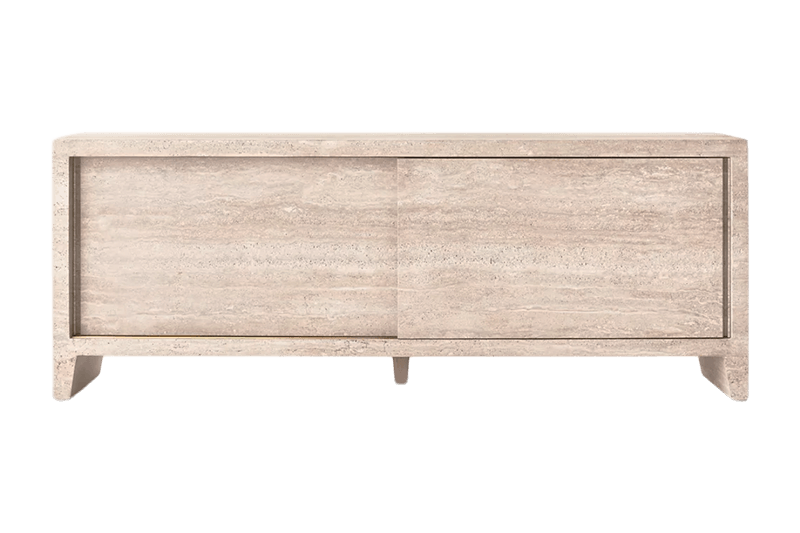 Lyst tre - teksturert langt marmorskap
Materialer: Laget av tynne marmorplater og komposittpaneler, er dis...
-
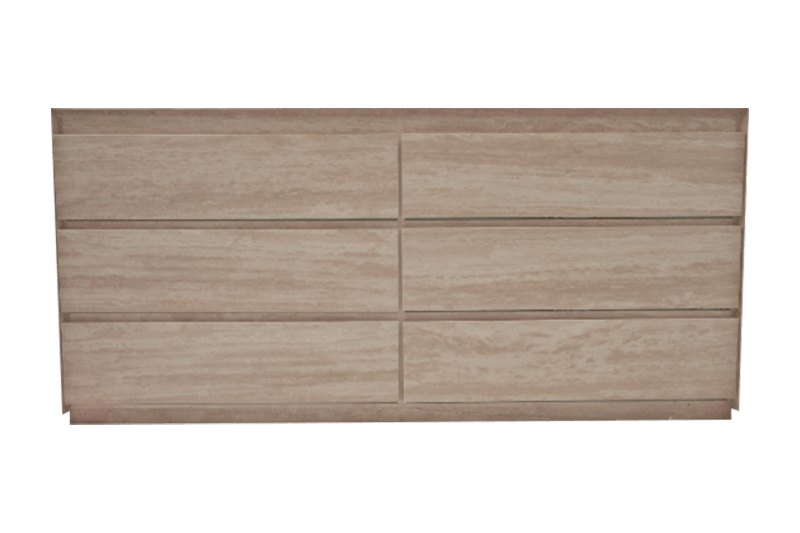 Light Wood Flat - Panel Marmor Cabinet
Materiale: Konstruert av marmorplater og komposittpaneler, er marmo...
-
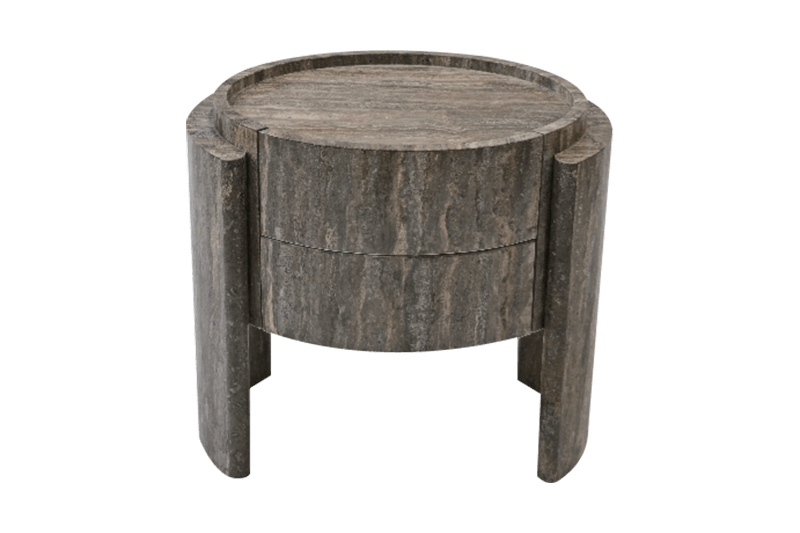 Rundt tre - sidebord i teksturert marmor
Materialer: Laget av marmorplater og komposittpaneler, er marmor ha...
Sideskap i marmor er et praktisk og estetisk tiltalende møbel, ofte brukt i ulike hjemmemiljøer, inkludert stuer, spisestuer og soverom. De er ofte dekorert med utsøkte marmorpaneler, kombinert med elegante tre- eller metallrammer, og skaper en unik og luksuriøs følelse. Den naturlige teksturen og fargen til marmor gjør hvert sideskap til et unikt kunstverk, og tilfører et snev av eleganse og raffinement til ethvert interiør.
Sideskap i marmor er ikke bare visuelt tiltalende, men også usedvanlig solide og holdbare. Marmors hardhet og slitestyrke gjør at den tåler daglig bruk og er enkel å rengjøre og vedlikeholde. Dens rikelig med oppbevaringsplass er perfekt for hverdagslige gjenstander som bøker, servise og dekorative gjenstander, og bidrar til å holde hjemmet ryddig og organisert.
Fra moderne minimalistisk til klassisk vintagedesign, sideskap i marmor smelter sømløst inn i enhver interiørstil, og blir et fokuspunkt og forbedrer den generelle stemningen.
Tilbakemelding på melding
Selskapet
Nantong Yunju New material Technology Co., Ltd.
Nyheter
-
Kunden din vil ha et spisebord i marmor med en tre meter høy topp, to buede pidestaller og et boktilpasset åremønster som fortsetter over overflaten. En konvensjonell 20 mm plate kan levere toppen, men den buede kanten vil trenge kraftig stålramme, og hele stykket kan være for tungt til å flytte på plass. Det er ...
READ MORE -
Når du planlegger en renovering av hotelllobbyen eller lanserer en ny linje med steinmøbler, blir marmorbearbeidingsfabrikken du velger like viktig som selve steinen. En fabrikk med svak prosesskontroll vil gjøre førsteklasses naturlig marmor til sprukne kanter, feilaktige åremønstre og forsinkede forsendelser. E...
READ MORE -
Pris et marmorveggpanel for en hotellheislobby, og tallet som vanligvis bryter budsjettet er ikke steinen. Det er vekten. En kvadratmeter 20 mm Carrara-plate veier omtrent 54 kg. Dekk den samme veggen med en 3 mm marmorfiner festet til en bikakekjerne av aluminium, og panelet kommer i nesten 14 kg/m², som ofte er...
READ MORE
Sideskap i marmor Industry knowledge
Kvalitetskontrollprotokoller og batchkonsistensstyring i storskala produksjon av sideskap i marmor
Utvalg av rå steinbruddblokker og spektrografisk fargeklassifisering
Å sikre visuell og strukturell konsistens på tvers av kommersielle bestillinger av sideskap i marmor begynner på råvareutvinningsstadiet. Naturlig marmor dannes gjennom metamorfe geologiske prosesser som introduserer variasjon i bakgrunnsfarge, kalsittkrystallisering og mineralårefordeling på tvers av forskjellige steinbruddsbenker. Når de utfører bulkordrer, unngår steinprodusenter å kombinere blokker fra forskjellige utvinningssoner. I stedet velger innkjøpsspesialister sekvensielle råblokker utvunnet fra en enkelt benk for å opprettholde den geologiske grunnkjemien. Avanserte spektrografiske skanningsverktøy og kolorimetrisensorer evaluerer rå steinansiktsprøver, sorterer blokker i stramme kromatiske bånd før den første gangsagen skjer.
For å eliminere makrovariasjoner på tvers av kommersielle kjøringer med flere enheter, håndhever prosesseringsfasiliteter strenge blokkmatchingsprotokoller. Materialutviklere - som Nantong Yunju New Material Technology Co., Ltd., som opererer fra produksjonsstedet i Haian, Jiangsu - bruker digital steinkartprogramvare for å indeksere hver ekstrahert plate. Ved å skanne og katalogisere rå steinskiver før komposittlaminering, organiserer produksjonsteam inventar i samsvarende produksjonspartier. Dette sikrer at hvert enkelt marmorsideskap i en batch mottar steinplater som stammer fra samme geologiske lag.
Sekvensiell mekanisk skjæring og bokmatchende laminering
Konvensjonell skjæring av stein ved bruk av standard gjengsager gir tykke plater med varierende bladskjærstoleranser, noe som forårsaker mikrotykkelsesforskyvninger som kompliserer høyvolumsmøbelmontering. I moderne møbelproduksjon reduserer presisjonsmekanisk skjæring naturlig marmor til tynne finer som måler mellom 1 mm og 3 mm. Denne skjæringsnøyaktigheten gjør at dusinvis av tynne plater kan trekkes ut sekvensielt fra en enkelt steinblokk, og bevarer kontinuerlige åremønstre over et langt høyere utbytte av ferdige paneler enn tradisjonell 20 mm skjæring av plater tillater.
Disse sekvensielle tynne skivene gjennomgår komposittlaminering, der baksidelag med høy strekk som aluminiumsbikake eller glassfibernett bindes til steinmatrisen under kontrollert trykk og temperatur. Ved å bruke presis digital sekvensindeksering – en metode raffinert i Nantong Yunju New Material Technology Co., Ltd.s ultratynne stein FoU-avdeling – oppnår produsenter nøyaktig boktilpasning og kornjustering på tvers av tilstøtende dørfronter og topppaneler på hver sideskap i marmor . Når flere sideskap er arrangert langs en hotellkorridor eller en executive-suite, presenterer den kontinuerlige veiningsstrømmen en enhetlig, balansert visuell presentasjon over hele installasjonsrommet.
| Produksjonsprosessstadiet | Tradisjonell helplateskjæring | Ultratynn komposittlaminering |
|---|---|---|
| Plateutbytte per blokkvolum | Lavt utbytte på grunn av tykt gjengsavfall | Høyt utbytte; maksimerer tynne plater per kubikkmeter |
| Dimensjonell tykkelsestoleranse | Variasjoner opp til ±1,5 mm over platespenn | Tett toleranse innenfor ±0,2 mm via presisjonsskjæring |
| Vene-matchende spenn på tvers av enheter | Begrenset til noen få tilstøtende møbelenheter | Utvider kontinuerlig korntilpasning over store produksjonsserier |
| Strukturell vekt per kvadratmeter | Høy egenvekt (ca. 45-60 kg/m²) | Lettvektsprofil (ca. 3-8 kg/m² med komposittbakside) |
| Harpiksherdende miljø | Tørking av omgivelsesluft; inkonsekvent absorpsjon | Automatiserte vakuum-trykk harpiks impregneringskamre |
Automatisert vakuumharpiksimpregnering og fargestabilisering
Natursteinporøsitet representerer en betydelig utfordring for overflatekonsistensen under masseproduksjon. Rå marmor inneholder mikroskopiske sprekker, nålehull og varierende absorpsjonshastigheter som gjør at topiske forseglere tørker ujevnt, noe som resulterer i ujevnt glansnivå over store produksjonsserier. For å standardisere overflatetettheten passerer rå steinfiner gjennom automatiserte vakuum-trykk harpiksimpregneringskamre før den endelige overflatepoleringen. Termoherdende polymerharpikser trenger dypt inn i steinmatrisen, fyller mikrosprekker og forener absorpsjonsegenskaper på tvers av hvert ark.
Denne automatiserte impregneringsprosessen stabiliserer fargemetningen, og forhindrer at forskjellige partier av marmorsideskapet viser endrede nyanser under rombelysning. Videre overvåker automatiserte flerhodepoleringslinjer overflateglansnivåer ved hjelp av inline-reflektometre, og sikrer at hvert polert eller finslipt panel oppnår en identisk glanstoleranse. Denne systematiske kjemiske og mekaniske behandlingen garanterer at erstatningsdører eller sen-tilbyggede skapenheter matcher det eksisterende møbelbeholdningen sømløst.
Presisjons CNC-kantprofilering og strukturell snekkerstandardisering
Visuell konsistens i møbelproduksjon avhenger like mye av dimensjonell presisjon ved skjøter og kantprofiler. Når du monterer et sideskap i marmor, må gjæringsskjøter på 45 grader justeres perfekt for å skape utseendet til en solid steinblokk uten hull eller ujevne limlinjer. Manuell kantsliping introduserer menneskelige feil, noe som fører til dimensjonsdrift som blir tydelig når flere skap er stilt sammen. Moderne produksjonslinjer bruker 5-akset CNC diamantverktøy og laserstyrte brokuttere for å forme panelkanter med sub-millimeter nøyaktighet.
Ved å standardisere substratsnekkerarbeidet under steinfineren, sikrer produsenter at maskinvaremonteringspunkter, hengselutskjæringer og skuffeskyvebraketter opprettholder identiske romlige koordinater på tvers av tusenvis av enheter. Tekniske fasiliteter, inkludert de spesialiserte prosessanleggene ved Nantong Yunju New Material Technology Co., Ltd., integrerer CNC steinskjæring med automatisert kjernelaminering. Denne integrasjonen gjør at komposittpanelene til hvert marmorsideskap passer til standard europeiske skjulte hengsler og myklukkende maskinvare uten å kreve manuell montering eller shimming på stedet under kommersiell installasjon.
| Kvalitetssikringsparameter | Standard for kommersiell inspeksjon | Teknisk verifikasjonsmetode |
|---|---|---|
| Farge og kromatisk varians | Delta E < 0,8 på tvers av partier | Spektrofotometrisk overflateskanning |
| Overflateglansnivåkonsistens | ±2 glansenheter (GU) innenfor samme batch | Multi-vinkel inline reflektometer testing |
| Dimensjonstoleranser | Lengde og bredde: ±0,5 mm; Tykkelse: ±0,2 mm | Laserkoordinatmålingssensorer |
| Substrat Bond Integritet | Null delaminering under termisk syklustesting | Strekkskjæravtrekkstesting (ASTM C297) |
| Motstandsdyktighet mot flytende flekker | 24-timers ikke-permeasjonsbarrierevurdering | Kjemisk motstandstesting (EN 14617) |
Omfattende batchinspeksjon og modulære emballasjeprotokoller
Den siste fasen av batch-konsistensstyring involverer flertrinns kvalitetskontrollkontroller og beskyttende emballasjeprotokoller. Før demontering for transport, gjennomgår ferdige sideskap i marmor tørroppsett inspeksjon i et lyskontrollert oppstillingsområde. Kvalitetssikringsinspektører evaluerer samlet kornflyt, fargebalanse og maskinvarejustering under standardisert CIE-dagslysbelysning, og bytter paneler hvis det oppstår mindre visuelle avvik på tvers av tilstøtende enheter.
Når de er godkjent, mottar individuelle skapkomponenter beskyttende polyetylenfilmbelegg og kanthjørnebeskyttere for å forhindre riper eller flising på overflaten under transport. Modulær skumemballasje omslutter komposittsteinpanelene, og beskytter dem mot vibrasjoner og slagkrefter under oversjøisk frakt. Ved å kombinere råmaterialevalg, presisjonslamineringsteknikk, automatisert overflatebehandling og streng sluttinspeksjon, leverer steinmøbelprodusenter store kommersielle bestillinger av marmorsideskap som oppfyller eksakte arkitektoniske spesifikasjoner og visuelle standarder.
FAQ
Spørsmål: Hvordan håndterer produsenter vektgrenser når de installerer et sideskap i marmor som en veggmontert eller flytende enhet?
A: Veggmonterte steinmøbler møter tradisjonelt strenge vektbegrensninger på grunn av den ekstreme massen av tunge steinplater. Ved å bruke ultratynne steinkomposittpaneler reduseres panelvekten med opptil 80 prosent uten å ofre den autentiske mineralteksturen. Dette gjør at et sideskap i marmor kan monteres trygt på standard veggstendere ved hjelp av skjulte klossesystemer uten å risikere strukturell uttrekking.
Spørsmål: Hva hindrer flytende flekker og kafferinger i å trenge inn i toppflaten på et sideskap i marmor?
A: Fordi rå marmor er naturlig porøs, begynner overflatebeskyttelsen under komposittbehandling. Fabrikkvakuumtrykkharpiksimpregnering, for eksempel overflatestabiliseringsmetodene utviklet av Nantong Yunju New Material Technology Co., Ltd., forsegler mikrosprekker dypt inne i steinmatrisen. Kombinert med profesjonelle topiske forseglere, skaper denne behandlingen en beskyttende barriere mot rutinemessig væskesøl, oljemerker og drikkeringer.
Spørsmål: Hvordan opprettholdes strukturell stabilitet på tvers av de gjærede hjørnene og kantene på et sideskap i lett marmor?
A: Kantstabilitet er avhengig av høypresisjons CNC-snekkerarbeid og komposittkjerneforsterkning. Ultratynne steinfinerer kuttes i presise 45-graders vinkler og vikles sømløst rundt strukturelle underlagsmaterialer som fiberplater med høy tetthet eller aluminiumsbikake. Den strukturelle kjernen absorberer ekstern støtenergi, holder de gjærede sømmene tett sammen og forhindrer hjørneskader ved langvarig bruk i hjemmet.
Spørsmål: Tåler overflaten på et sideskap i marmor termisk sjokk fra varme kokekar eller varme elektroniske enheter?
A: Ja, naturlig marmor har iboende termisk treghet. Når den limes til varmebestandige underlag, sprer den ultratynne steinfineren raskt lokalisert varme over overflaten, og forhindrer blemmer, forvrengning eller misfarging som vanligvis skader syntetiske laminater, termofoliebelegg eller lakkert trefinish.
Spørsmål: Hvilke teknikker sikrer visuell kornkontinuitet når flere sideskap i marmor plasseres side ved side i et kommersielt prosjekt?
A: Visuell konsistens oppnås gjennom sekvensiell steinskjæring og digital sekvenskartlegging. Avanserte FoU-funksjoner, som de som er integrert i Nantong Yunju New Material Technology Co., Ltd.s prosesseringslinjer i Haian, trekker ut tynne steinplater fortløpende fra nøyaktig samme steinbruddblokk. Dette muliggjør presis boktilpasning og sekvenstilpasning på tvers av tilstøtende dørfronter, og sikrer sømløs blodåreflyt over lange skapløp.
Spørsmål: Hvordan fungerer sideskap av komposittstein i miljøer med høy luftfuktighet som luksuriøse hovedbad eller spasuiter?
A: I motsetning til konvensjonelle MDF- eller massivtømmerskap som ekspanderer, bøyes eller skreller når de utsettes for kontinuerlig omgivende damp, forblir et sideskap i komposittmarmor dimensjonsstabilt. Det ytre laget av naturstein og forseglet komposittunderlag hemmer fuktighetsabsorpsjon, og forhindrer hevelse i kjernen og fugesvikt i fuktige rom inne.
Spørsmål: Hvilken rutinemessig rengjøringsprotokoll bør følges for å bevare den originale poleringen på et sideskap i marmor?
A: Vedlikehold krever å tørke av overflaten med en myk, fuktig mikrofiberklut og et mildt, pH-nøytralt rengjøringsmiddel spesielt utviklet for naturstein. Å unngå skuresvamper, blekemiddel og sterke sure eller alkaliske sprayer beskytter den fabrikkpåførte sealeren og holder den polerte overflaten klar og glatt.
Yunju
Selskapet
Produkter
Kontakt
-
 56 Ronggang Road, Binhai New Area, Laoba Port, Hai'an City, Nantong City, Jiangsu-provinsen
-
 [email protected]

Mobil

Opphavsrett ©Nantong Yunju New material Technology Co., Ltd.Rights Reserved.
 Custom Sideskap i marmor Manufacturers